
Препрег выбирают вместе со способом формования. Наличие армирования и связующего в одном материале не отменяет требований к вакууму, давлению и температурному циклу. Возможность переработки в печи должна быть предусмотрена документацией выбранной марки.
В производстве полезно разделять два вопроса: способен ли материал перерабатываться выбранным способом и способно ли конкретное оборудование выполнить заданный режим. Положительный ответ на первый вопрос не заменяет проверку второго.
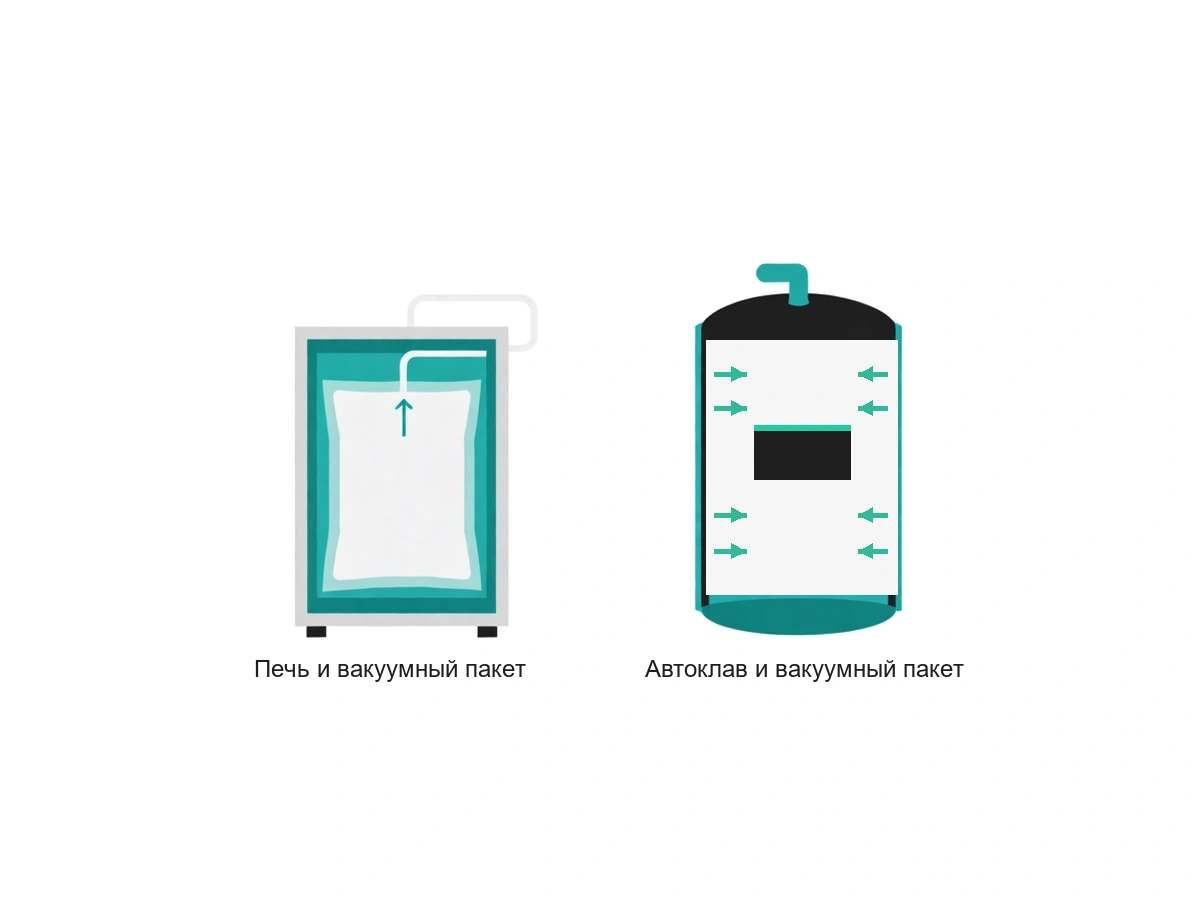
При печном вакуумном формовании нагрев обеспечивается печью, а пакет подключается к вакуумной системе. При автоклавном формовании к температуре и вакууму добавляется управляемое давление среды в камере. Конкретные значения устанавливает технический паспорт и технологическая инструкция.
Автоклавный режим нельзя автоматически заменить печным, удалив из программы давление. Изменение способа формования оценивают для конкретного препрега, толщины и конфигурации детали. Для производственной подготовки это отдельный маршрут, который требует подтверждения.
Препрег АРЕС130Т/22502 на углеродной ткани предусматривает автоклавную, прессовую и безавтоклавную переработку. Его технический паспорт содержит самостоятельные режимы формования. При подготовке работы выбирают нужный раздел документа, а не собирают программу из отдельных параметров разных режимов.
В заказе и маршрутной карте фиксируют полное обозначение армирования. Данные для препрега на ткани 22502 не следует без проверки переносить на вариант с другой тканью или лентой. Нужна документация именно на применяемое исполнение.
Уставка нагревателя и температура детали — разные записи. Поэтому производственная инструкция должна указывать, по какому измерению начинается отсчет выдержки. Особенно важно согласовать эту процедуру при изменении массы оснастки или загрузки камеры.
До выкладки проверяют партию, хранение и допустимое время переработки препрега. После сборки пакета выполняют предусмотренный контроль герметичности. Дату, материал, режим и идентификатор оборудования связывают в одной записи, чтобы результаты контроля можно было отнести к конкретному циклу.
Если обнаружена неплотность пакета или отказ измерения, порядок продолжения работ определяют по утвержденной инструкции. Оценка «температура почти достигнута» не заменяет зарегистрированный режим. Для пробного формования заранее устанавливают критерии приемки.
Способ проверяют в паспорте выбранной марки и исполнения. Назначение одного материала не распространяют на весь ассортимент.
Да. Используют предусмотренный печной вакуумный режим и согласованную производственную инструкцию.
Полное обозначение препрега, размеры и толщину детали, данные оснастки и возможности оборудования.
Посмотрите каталог препрегов и материал о хранении и учете препрега. Для переноса процесса на другое оборудование согласуйте режим со специалистами ИТЕКМА.