
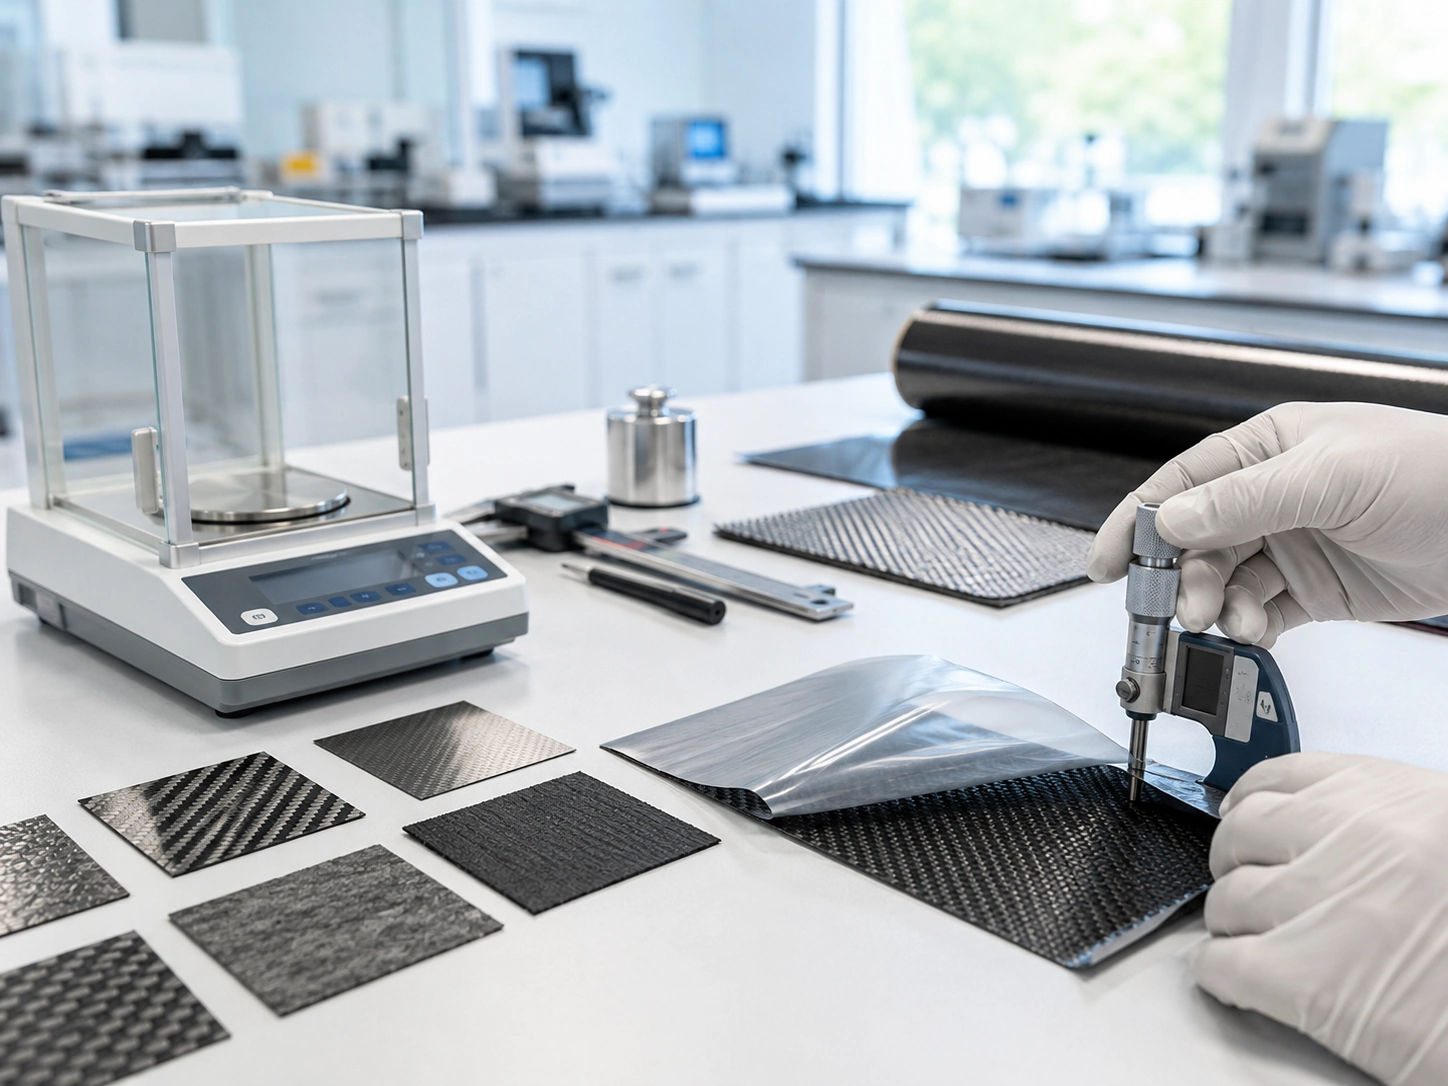
Препрег — это армирующий материал, заранее пропитанный строго дозированным количеством полимерного связующего. В качестве армирования могут использоваться углеродные, стеклянные, арамидные и другие волокнистые материалы, а в качестве матрицы — эпоксидные и другие полимерные системы.
Главное отличие препрега от сухой ткани или ленты заключается в том, что операция пропитки выполняется еще на стадии производства полуфабриката. Производитель контролирует количество и распределение связующего, а изготовитель детали получает материал, готовый к раскрою, выкладке и последующему формованию.
Это позволяет точнее контролировать соотношение армирования и полимерной матрицы, толщину отдельных слоев и характеристики готового композиционного материала.
ИТЕКМА производит препреги на различных армирующих наполнителях и полимерных системах для авиационной техники, БПЛА, космической отрасли, транспорта, медицины, спорта и других областей.
Название prepreg происходит от английского pre-impregnated — «предварительно пропитанный».
По сути, это полуфабрикат для производства полимерных композиционных материалов, в котором уже объединены два основных компонента будущего композита:
Армирование отвечает прежде всего за механические характеристики материала в заданных направлениях, а после отверждения связующее формирует полимерную матрицу, фиксирующую волокна и передающую между ними нагрузку.
В отличие от технологии вакуумной инфузии, где сухой армирующий пакет пропитывается жидким связующим непосредственно в форме, в препреге необходимое количество связующего уже нанесено на армирующий материал.
Для изготовления препрега необходимо подобрать совместимую пару: армирующий материал и полимерное связующее.
В качестве армирования могут использоваться:
Полимерная система подбирается исходя из технологии формования, температуры отверждения, требуемой теплостойкости и механических характеристик будущей детали.
Для конструкционных препрегов широко применяются эпоксидные связующие. Они позволяют получать матрицы с высокими механическими характеристиками и адаптировать систему под разные режимы переработки.
Эпоксидный препрег — это армирующий материал, предварительно пропитанный эпоксидным связующим.
При поставке связующее еще не находится в полностью отвержденном состоянии. Материал сохраняет технологическую гибкость и липкость, необходимые для раскроя и последовательной выкладки слоев.
Полное формирование полимерной матрицы происходит уже при изготовлении детали во время предусмотренного температурного цикла отверждения.
Поэтому характеристики эпоксидного препрега определяются одновременно армирующим материалом и свойствами полимерной системы.
Конкретная производственная линия и параметры процесса зависят от типа армирования и связующего. Однако общий принцип заключается в равномерном нанесении контролируемого количества полимерной системы на волокнистый материал.
Производственный процесс условно можно разделить на следующие этапы:
Первым этапом является выбор и подготовка армирующего наполнителя.
Для тканого препрега используется готовая углеродная, стеклянная или другая техническая ткань. Для однонаправленного материала волокна располагаются преимущественно параллельно друг другу.
Тип армирования подбирается под будущую конструкцию.
Ткань обеспечивает волокна как минимум в двух направлениях и удобна для многих деталей сложной формы. Однонаправленный материал позволяет наиболее эффективно использовать характеристики волокна вдоль основной оси нагрузки.
Следующий этап — подготовка полимерной системы.
Для препрегов особенно важны реологические характеристики связующего. При нанесении материал должен обеспечивать необходимое проникновение в структуру армирования, а после производства препрега — сохранять заданные технологические свойства во время хранения и выкладки.
Большое значение имеют:
Эти параметры формируются еще при разработке связующего и являются частью технологии конкретной марки препрега.
В промышленности существуют различные технологии производства препрегов.
Один из распространенных подходов — расплавный способ пропитки, при которой связующее нагревается до технологической вязкости и наносится непосредственно либо предварительно формируется в виде полимерной пленки, которая затем объединяется с армирующим материалом.
Также существуют технологии пропитки с использованием растворов связующего. Конкретный метод выбирается в зависимости от химической системы, армирования и требований к полуфабрикату.
Независимо от способа производства задача остается одинаковой: равномерно распределить заданное количество связующего по армирующему материалу и обеспечить воспроизводимость характеристик по всей ширине и длине полотна.
Одно из преимуществ препреговой технологии — возможность заранее контролировать соотношение волокна и полимерной матрицы.
Если связующего недостаточно, отдельные участки армирования могут быть плохо пропитаны, что повышает вероятность образования пор и других дефектов.
Избыточное количество полимерной системы также нежелательно: оно увеличивает массу конструкции и может изменить механические характеристики готового ПКМ.
Поэтому содержание связующего является одним из контролируемых параметров производства препрега.
После пропитки поверхность препрега обычно защищается разделительным материалом.
Он не позволяет липким слоям соединяться между собой при намотке рулона и облегчает дальнейшее хранение, транспортировку и раскрой.
Перед выкладкой детали защитная пленка удаляется с рабочей стороны материала.
Воспроизводимость характеристик является одним из основных преимуществ промышленно произведенного препрега.
В зависимости от конкретного материала могут контролироваться:
Особенно важно обеспечить стабильность параметров от партии к партии, поскольку препрег используется для изготовления конструкционных деталей с заданной схемой армирования.
В термореактивном препреге полимерная система уже контактирует с армирующим материалом и способна постепенно продолжать химические процессы даже до основного отверждения.
Чтобы замедлить эти процессы, для многих препрегов предусматривается хранение при пониженной температуре.
Конкретные условия и срок хранения зависят от марки материала и обязательно должны определяться по технической документации производителя.
Также учитывается допустимое время нахождения материала при комнатной температуре.
Перед раскроем материал, находившийся при пониженной температуре, необходимо подготовить в соответствии с требованиями конкретной системы.
Одна из важных задач — не допустить образования конденсата непосредственно на поверхности холодного препрега.
Поэтому термореактивный препрег обычно доводят до требуемой температуры в закрытой упаковке и только после температурного выравнивания вскрывают.
Конкретная продолжительность подготовки зависит от материала, размеров рулона и условий хранения.
После производства самого препрега начинается второй технологический цикл — изготовление из него готовой композитной детали.
В общем случае он включает:
Первый этап изготовления детали — получение заготовок требуемой геометрии.
Препрег раскраивается на отдельные слои в соответствии с конструкторской документацией и схемой армирования.
Каждая заготовка должна иметь определенную форму и ориентацию волокон.
Особенно важно правильно соблюдать направление армирования. У композиционных материалов механические характеристики существенно зависят от ориентации волокна относительно действующей нагрузки.
Для серийного производства может применяться автоматизированный раскрой.
Препрег выкладывается на формообразующую поверхность — оснастку.
До начала работы форма очищается и подготавливается в соответствии с используемой технологией. При необходимости применяются разделительные системы, предотвращающие приклеивание готовой детали к поверхности формы.
От качества и геометрической стабильности оснастки непосредственно зависит поверхность и геометрия будущего изделия.
Раскроенные слои последовательно укладываются на форму.
Направление каждого слоя определяется расчетной схемой армирования.
Например, часть слоев может быть ориентирована вдоль основной нагрузки, а другие — под углом 45 или 90 градусов.
Липкость препрега помогает отдельным слоям временно фиксироваться относительно друг друга во время выкладки.
При этом необходимо избегать складок, воздушных включений, смещения волокон и других дефектов.
При изготовлении многослойных конструкций может выполняться промежуточное вакуумное уплотнение, часто называемое подформовка или подформовкаом.
После укладки определенного количества слоев пакет временно вакуумируется.
Это помогает уплотнить слои, удалить часть захваченного между ними воздуха и стабилизировать пакет перед дальнейшей выкладкой.
Количество и режим таких операций определяются технологией конкретной детали.
После завершения выкладки формируется технологический пакет.
Он может включать разделительные пленки, вспомогательные материалы для отвода воздуха, вакуумную пленку, герметизирующий жгут и другие элементы.
Из пакета удаляется воздух и проверяется его герметичность.
Вакуум выполняет несколько функций: фиксирует слои на оснастке, способствует уплотнению ламината и помогает удалять воздух из конструкции.
Одним из традиционных способов переработки конструкционных препрегов является автоклавное формование.
Оснастка с собранным вакуумным пакетом помещается в автоклав.
Во время заданного технологического цикла одновременно используются температура, вакуум и внешнее давление.
При нагревании вязкость связующего сначала изменяется, что позволяет материалу перераспределяться внутри ламината, после чего начинается интенсивное формирование пространственно-сшитой полимерной структуры.
В результате отдельные слои препрега превращаются в монолитный композиционный материал.
Конкретные значения температуры, давления и времени зависят исключительно от используемой марки препрега.
Не все препреги требуют использования автоклава.
Существуют системы, предназначенные для формирования под вакуумным пакетом без дополнительного давления автоклава.
Безавтоклавные технологии позволяют снизить требования к дорогостоящему оборудованию и являются особенно интересными для крупногабаритных конструкций.
Однако для получения низкой пористости такие материалы и технологические процессы должны быть специально адаптированы к вакуумному формованию.
Отдельные препреги могут перерабатываться методом прессования или термокомпрессии.
Заготовка из слоев материала размещается в форме, после чего к ней прикладываются температура и давление.
Такая технология позволяет получать стабильную геометрию и хорошо подходит для ряда серийных деталей.
Допустимость конкретного способа формования определяется производителем препрега.
При повышении температуры эпоксидное связующее проходит несколько последовательных стадий.
Сначала его вязкость обычно снижается, благодаря чему полимерная система может перераспределяться между армирующими волокнами.
Затем скорость химической реакции увеличивается, вязкость начинает расти, происходит гелеобразование и формируется пространственно-сшитая полимерная матрица.
После завершения предусмотренного цикла отдельные слои препрега уже являются единым твердым композиционным материалом.
Корректное соблюдение температуры во времени имеет принципиальное значение для получения требуемых характеристик.
После завершения цикла отверждения конструкцию охлаждают по предусмотренному технологическому режиму.
Только после достижения допустимой температуры вакуумный пакет разбирается, а композитная деталь снимается с формообразующей оснастки.
Слишком раннее снятие способно привести к деформациям или повреждениям изделия.
После формования композитная деталь может требовать дополнительной обработки.
Она включает обрезку технологических припусков, сверление отверстий, обработку кромок и подготовку поверхностей для последующей сборки.
В зависимости от изделия после этого выполняются склеивание, установка закладных элементов или другие сборочные операции.
Готовое изделие проверяется на соответствие требованиям конструкторской и технологической документации.
Могут контролироваться:
Для ответственных конструкций применяются различные методы неразрушающего контроля.
Главное преимущество препреговой технологии заключается в высокой степени контроля материала еще до начала формования.
К преимуществам относятся:
ИТЕКМА производит широкий спектр препрегов для изготовления конструкций из полимерных композиционных материалов.
В ассортименте представлены эпоксидные препреги с различными температурами отверждения, а также системы на других полимерных матрицах.
В качестве армирующих наполнителей используются углеродные ткани и однонаправленные углеродные ленты, стеклоткани, арамидные и другие материалы.
Например, линейка ВНТ120 включает эпоксидные препреги с температурой основного отверждения 130 °C.
ВНТ120Т производится на углеродных армирующих наполнителях, включая углеродную ткань и однонаправленные ленты.
ВНТ120С представляет собой эпоксидные препреги на основе различных стеклотканей.
В каталоге также представлены эпоксидные препреги с другими режимами отверждения, в том числе материалы для высокотемпературных и специализированных конструкций.
Одним из примеров продукции ИТЕКМА является конструкционный эпоксидный препрег ВНТ120Т.
В качестве армирования могут использоваться углеродная ткань саржевого переплетения и однонаправленные углеродные ленты.
Для системы предусмотрены различные технологии формования, в том числе вакуумное, прессовое и автоклавное.
Для отдельных вариантов ИТЕКМА также предлагает нарезку однонаправленного препрега на узкие ленты для автоматизированной выкладки ATL или намотки.
Препреговые технологии особенно востребованы там, где необходимо получить сочетание небольшой массы конструкции, высокой прочности и стабильных характеристик.
Основные области применения включают:
Препрег — это армирующий материал, на который заранее нанесено и дозировано полимерное связующее. Он является полуфабрикатом для последующего изготовления и отверждения композитной детали.
Армирующий материал объединяется с контролируемым количеством полимерного связующего. После пропитки материал калибруется, защищается разделительной пленкой, контролируется и наматывается для хранения и дальнейшего использования.
Это углеродный, стеклянный или другой армирующий материал, предварительно пропитанный эпоксидным связующим. Полное отверждение системы происходит уже во время изготовления готовой детали.
Сухая ткань не содержит основной полимерной матрицы и должна быть пропитана связующим в процессе изготовления детали. В препреге связующее уже нанесено производителем в контролируемом количестве.
Пониженная температура замедляет химические процессы в термореактивном связующем и позволяет сохранить технологические свойства материала. Конкретные условия хранения зависят от марки препрега.
Материал подготавливают после хранения, раскраивают, последовательно выкладывают на оснастку согласно схеме армирования, собирают технологический пакет и проводят формование и отверждение при заданной температуре и, при необходимости, под давлением.
Да, если конкретный препрег рассчитан на безавтоклавную технологию. Такие материалы могут формоваться под вакуумным пакетом при предусмотренном производителем температурном цикле.
Единой температуры нет. Режим определяется конкретной полимерной системой. В ассортименте ИТЕКМА представлены эпоксидные препреги с различными температурами отверждения, включая системы на 80, 130 и 180 °C.
Автоклав позволяет одновременно воздействовать на ламинат температурой, вакуумом и внешним давлением. Это способствует консолидации слоев и получению материала с низкой пористостью.
ИТЕКМА производит препреги на основе различных полимерных систем и армирующих материалов, включая углеродные ткани и однонаправленные ленты, стеклоткани и другие наполнители. Материалы предназначены для различных технологий изготовления ПКМ.
Производство препрега представляет собой технологический процесс, при котором армирующий материал заранее объединяется с точно дозированным количеством полимерного связующего.
В результате изготовитель композитной детали получает готовый полуфабрикат с контролируемым содержанием матрицы, стабильной толщиной и заданным типом армирования.
Следующий этап — изготовление детали. Препрег раскраивается, выкладывается на оснастку в соответствии с расчетной ориентацией волокон, уплотняется, помещается в технологический пакет и отверждается по заданному температурному циклу.
В зависимости от материала могут использоваться автоклавное, вакуумное, прессовое и другие методы формования.
ИТЕКМА производит эпоксидные и другие препреги на основе углеродных, стеклянных и других армирующих наполнителей для различных температурных режимов и технологий изготовления полимерных композиционных конструкций.