
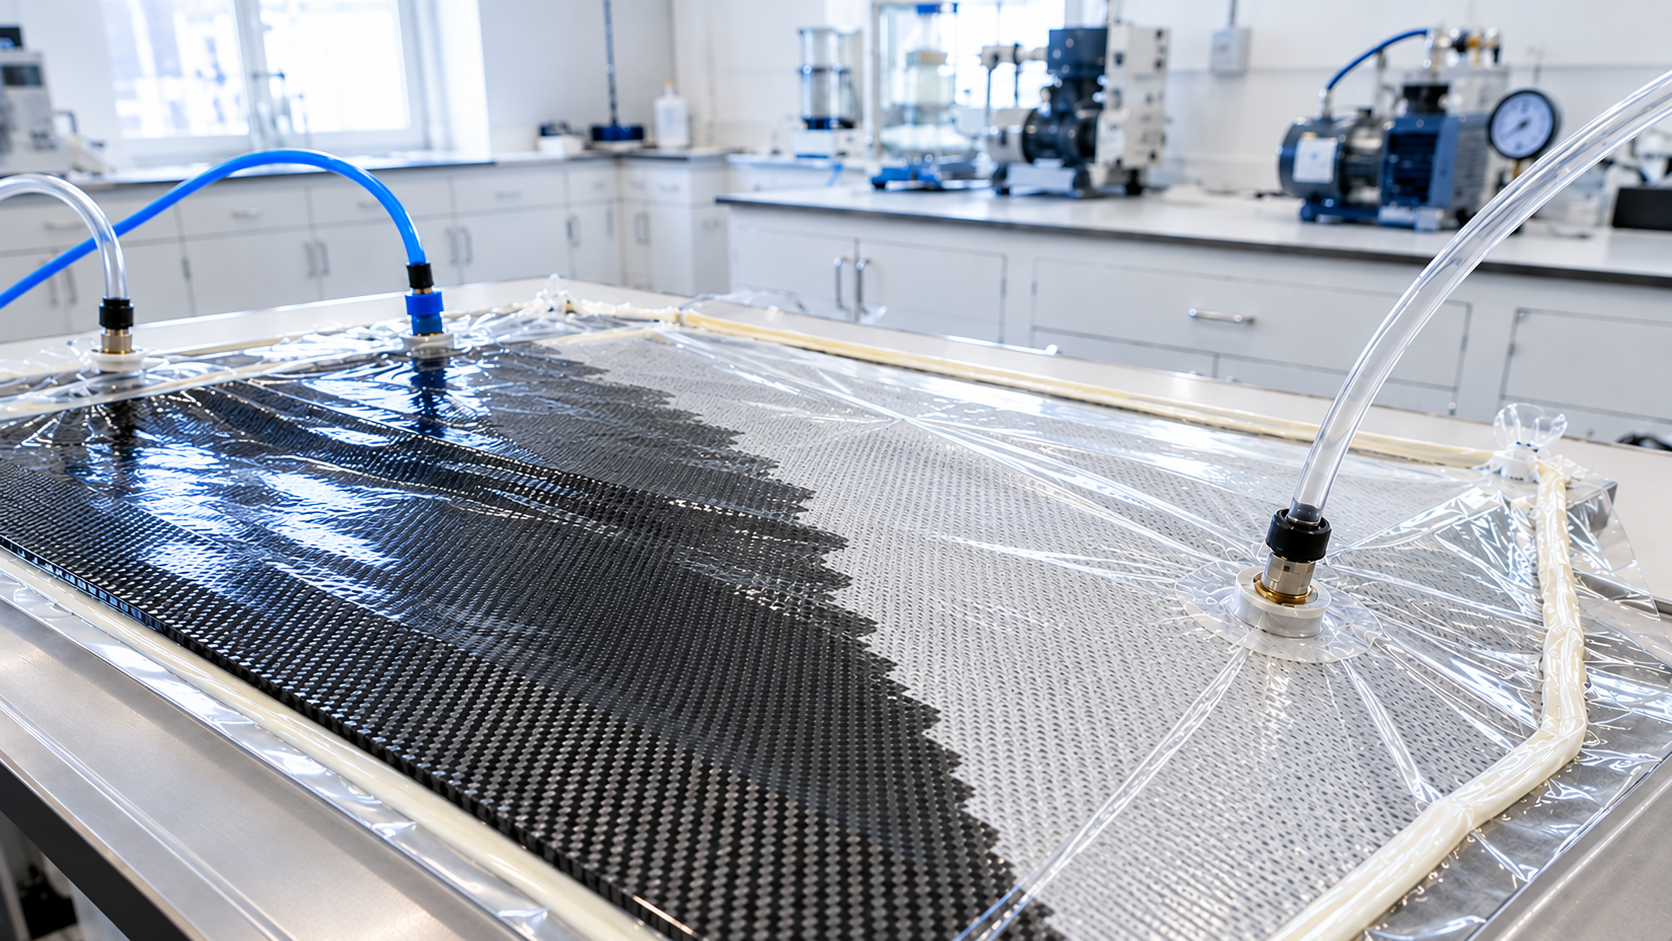
Вакуумная инфузия — это технология изготовления полимерных композиционных материалов, при которой сухой армирующий материал пропитывается жидким полимерным связующим под действием перепада давления. Армирование предварительно укладывается в форму и герметизируется вакуумной пленкой, после чего из пакета удаляется воздух. Возникающее разрежение заставляет связующее перемещаться через армирующий пакет и постепенно пропитывать его.
Технология применяется при производстве изделий из углепластика, стеклопластика и других ПКМ. Она позволяет изготавливать как сравнительно небольшие детали, так и крупногабаритные панели, корпуса, элементы оснастки и другие конструкции.
Качество готового изделия при вакуумной инфузии зависит от нескольких факторов одновременно: правильной схемы укладки армирования, герметичности вакуумного пакета, вязкости и жизнеспособности связующего, организации движения потока и соблюдения режима отверждения.
ИТЕКМА производит эпоксидные связующие и армирующие материалы, которые могут использоваться при изготовлении ПКМ методом вакуумной инфузии.
Связующие ИТЕКМА для производства ПКМ
Вакуумная инфузия особенно востребована при производстве деталей, для которых необходимо получить стабильную пропитку армирования при относительно небольшой доле воздушных включений.
Технология применяется при изготовлении:
Конкретная технология определяется размерами, геометрией и требованиями к будущему изделию.
Вакуумная инфузия требует не только армирующего материала и связующего. Для формирования технологического пакета используются вспомогательные материалы.
В зависимости от конкретного процесса в пакет могут входить:
Состав технологического пакета и расположение отдельных элементов определяются схемой инфузии.
Ниже описаны 15 последовательных шагов: от подготовки формы и армирования до отверждения, разборки пакета и снятия детали.
Процесс начинается с подготовки формообразующей оснастки.
Поверхность должна быть чистой и соответствовать требованиям к геометрии будущего изделия. При необходимости наносится разделительная система, которая должна обеспечить последующее снятие детали с формы.
Любые загрязнения, повреждения или дефекты поверхности формы могут отразиться на качестве готового изделия.
Следующий этап — подготовка армирования.
Углеродные или стеклянные ткани раскраиваются в соответствии с геометрией детали и схемой армирования.
Каждый слой укладывается в определенном направлении. Это принципиально важно, поскольку характеристики композиционного материала зависят от ориентации волокон.
При формовании сложных деталей необходимо избегать складок, нежелательного смещения нитей и образования участков с избыточным или недостаточным количеством армирования.
Для некоторых процессов могут применяться заранее сформированные преформы.
Поверх армирующего пакета может укладываться отрывная ткань.
После завершения формования она удаляется с поверхности композита.
Отрывная ткань облегчает удаление вспомогательных слоев и позволяет получить технологическую поверхность для последующих операций.
Одной из задач вакуумной инфузии является обеспечить управляемое распространение связующего по всей площади детали.
Для ускорения потока может применяться специальная распределительная сетка.
Она обладает значительно более высокой проницаемостью по сравнению с плотным армирующим пакетом, благодаря чему связующее быстрее распространяется по поверхности, а затем проходит в толщину армирования.
Расположение сетки определяется расчетной схемой инфузии.
На следующем этапе устанавливается линия, по которой связующее будет поступать внутрь вакуумного пакета.
Расположение входов должно обеспечивать равномерную пропитку всей детали.
Для простых изделий может быть достаточно одной линии, тогда как крупногабаритные и сложные конструкции могут требовать нескольких точек подачи.
Схема должна быть рассчитана таким образом, чтобы фронт связующего достиг вакуумных выходов до того, как система потеряет необходимую текучесть.
В противоположной или предусмотренной схемой части пакета устанавливается вакуумная линия.
Через нее из конструкции удаляется воздух и создается необходимое разрежение.
Между деталью и вакуумным насосом обычно устанавливается ловушка для связующего. Она предназначена для предотвращения попадания жидкой полимерной системы непосредственно в вакуумное оборудование.
После монтажа всех слоев конструкция закрывается вакуумной пленкой.
По периметру пленка герметично соединяется с оснасткой специальным герметизирующим материалом.
Особое внимание уделяется местам вывода трубок, складкам пленки, углам формы и другим потенциальным зонам утечки.
Даже небольшая негерметичность способна ухудшить качество процесса и привести к увеличению количества воздуха в готовом ПКМ.
До подачи связующего обязательно проводится вакуумный тест.
Насос создает необходимое разрежение, после чего оценивается стабильность давления.
Если вакуум быстро падает после изоляции пакета, необходимо найти и устранить утечку.
Допустимая скорость падения вакуума устанавливается технологией конкретного изделия или технической документацией материала.
Например, для изготовления композитной оснастки на связующем ТО-29-2 ИТЕКМА рекомендует скорость падения вакуума не более 1 мбар в минуту, а остаточное давление в пакете — не более 10 мбар. Эти значения относятся именно к указанному технологическому процессу и не являются универсальным нормативом для всех систем.
После подтверждения герметичности готовится полимерное связующее.
Для двухкомпонентной системы компоненты необходимо точно дозировать и тщательно смешивать в пропорции, установленной производителем.
Произвольное изменение соотношения компонентов может нарушить химический процесс отверждения и ухудшить характеристики готовой матрицы.
При подготовке необходимо учитывать рабочее время связующего: с момента смешивания компонентов начинается реакция отверждения.
Во время перемешивания в связующее может попадать воздух.
Для отдельных промышленных систем перед инфузией предусматривается вакуумная дегазация, позволяющая удалить часть захваченных пузырьков.
Необходимость, продолжительность и режим дегазации определяются технической документацией конкретного связующего.
Например, для ТО-29-2 ИТЕКМА рекомендует после смешивания компонентов проводить дегазацию в течение 15–30 минут при температуре 20–25 °C и остаточном давлении не более 10 мбар.
После подготовки материала емкость со связующим подключается к линии подачи.
Вакуумный насос при этом продолжает поддерживать разрежение внутри технологического пакета.
После открытия линии связующее начинает поступать внутрь конструкции.
На поверхности пакета постепенно становится виден фронт инфузии — граница между уже пропитанной и еще сухой частью армирующего материала.
Один из наиболее важных этапов — контроль распространения связующего.
Фронт должен двигаться достаточно равномерно и успеть пропитать всю конструкцию в пределах технологического окна системы.
Если поток распределяется неправильно, отдельные зоны могут оказаться изолированными от основного фронта. Такие участки называют сухими зонами.
Причинами могут быть неправильное расположение линий, локальные изменения проницаемости армирования, складки или ошибки в структуре пакета.
Когда армирующий пакет полностью пропитан, линии подачи связующего перекрываются в соответствии с выбранной технологической схемой.
При этом вакуум, как правило, продолжает поддерживаться на этапе формирования и отверждения материала.
Конкретная последовательность закрытия входов и выходов определяется используемой технологией.
После завершения инфузии начинается формирование твердой полимерной матрицы.
Режим отверждения зависит от конкретного связующего.
Одни эпоксидные системы способны первично отверждаться при комнатной температуре. Для других требуется нагрев непосредственно на оснастке.
Кроме того, после первичного отверждения может применяться постотверждение при повышенной температуре для достижения заданной температуры стеклования и эксплуатационных характеристик.
Режим нельзя выбирать произвольно: необходимо использовать данные технической документации конкретной марки.
После достижения достаточной степени отверждения технологический пакет разбирается.
Удаляются вакуумная пленка, распределительная сетка, отрывные и другие вспомогательные материалы.
Затем композитная деталь снимается с формообразующей оснастки.
На следующем этапе могут выполняться обрезка технологических припусков, сверление отверстий, обработка кромок и другие операции.
Вакуумная инфузия предъявляет особые требования к реологическим характеристикам связующего.
Материал должен пройти через большое количество армирующих волокон до начала интенсивного роста вязкости.
Чем ниже проницаемость пакета и больше размеры детали, тем критичнее становится сочетание достаточно низкой вязкости и продолжительного технологического окна.
Поэтому для инфузии используют связующие, специально разработанные для жидкостного формования ПКМ.
Технологическое окно — период времени, в течение которого связующее сохраняет свойства, позволяющие выполнять производственный процесс.
После смешивания компонентов химическая реакция постепенно развивается, а вязкость системы начинает изменяться.
Если фронт инфузии не успеет пройти через всю деталь до существенного увеличения вязкости, возможна неполная пропитка.
Поэтому для крупногабаритных изделий особенно важны системы с достаточно продолжительным временем переработки.
Например, ИТЕКМА характеризует Т20-60 как связующее, разработанное для габаритных изделий, с технологическим окном около 120 минут при 25 °C.
Т20-60 ИТЕКМА — двухкомпонентное эпоксидное связующее для изготовления ПКМ методами вакуумной инфузии, RTM, намотки и ручного ламинирования.
Для системы указана температура пропитки 25 °C и вязкость не более 400 мПа·с при 25 °C.
Связующее может отверждаться при комнатной температуре, а длительное технологическое окно позволяет использовать его в том числе для относительно крупногабаритных композитных конструкций.
Если готовое изделие должно эксплуатироваться при повышенной температуре, требования к полимерной матрице становятся выше.
В этом случае могут использоваться специализированные конструкционные или оснасточные эпоксидные системы.
Для небольшой оснастки используют ТО200, а для крупногабаритной — ТО-29-2 с более продолжительным технологическим окном.
Технологический цикл такого материала уже существенно отличается от системы комнатного отверждения и предусматривает последующее высокотемпературное постотверждение.
Это еще раз показывает, что универсального режима вакуумной инфузии для всех эпоксидных связующих не существует.
Для вакуумной инфузии могут применяться различные сухие армирующие материалы.
Среди них:
ИТЕКМА производит углеродные ткани и однонаправленные ленты, а также стеклянные ткани, которые могут использоваться при производстве ПКМ.
В актуальном каталоге компании отдельно выделены материалы для вакуумного и ручного формования, включая углеродные ткани 22332, 22402, 22502, однонаправленную ленту ИТМ/200 и эпоксидное связующее Т20-60.
Для изготовления сложных деталей перед инфузией может потребоваться сформировать стабильную сухую преформу.
В этом случае могут использоваться стеклянные ткани с технологическим биндером.
Биндер помогает фиксировать отдельные участки ткани и сохранять геометрию армирующего пакета при раскрое, транспортировке и укладке.
При этом биндер не является основной полимерной матрицей будущего стеклопластика. После сборки преформа все равно должна быть полностью пропитана основным связующим.
Обе технологии относятся к жидкостному формованию ПКМ, но конструкция формы отличается.
При вакуумной инфузии одной формообразующей поверхностью обычно является жесткая оснастка, а с другой стороны армирующий материал закрывается гибкой вакуумной пленкой.
В RTM армирующая преформа размещается внутри жесткой закрытой формы, состоящей из двух формообразующих частей.
Связующее в RTM подается внутрь формы по предусмотренной технологической схеме.
Выбор между технологиями зависит от серийности, размеров детали, требований к поверхности, имеющегося оборудования и других производственных факторов.
К наиболее распространенным причинам дефектов относятся:
Сухая зона — участок армирующего материала, до которого не дошло связующее.
Причиной может стать неудачная схема подачи, слишком медленный фронт, локальный участок с низкой проницаемостью или преждевременное замыкание потоков вокруг сухой области.
Поэтому схема инфузии должна проектироваться до начала процесса с учетом формы изделия, толщины и проницаемости армирования.
Пористость может быть связана с воздухом, оставшимся внутри армирующего пакета или попавшим в связующее во время его подготовки.
Причинами также могут быть утечки вакуумного пакета, недостаточная дегазация для системы, где она требуется, или нарушение технологического режима.
Поры уменьшают эффективную площадь материала и могут ухудшать механические характеристики ПКМ.
При правильно организованном процессе технология позволяет:
Вакуумная инфузия требует тщательной подготовки процесса.
Увеличение размеров детали усложняет расчет движения связующего. Также необходимо обеспечить высокий уровень герметичности пакета и подобрать связующее с подходящими реологическими характеристиками.
При сложной геометрии могут потребоваться дополнительные точки подачи, локальные распределительные материалы или заранее сформированные преформы.
Поэтому успешная инфузия является результатом правильного сочетания материалов, схемы пакета и технологического режима.
ИТЕКМА производит несколько групп материалов, применяемых при изготовлении изделий из ПКМ.
Для вакуумной инфузии особое значение имеют низковязкие эпоксидные связующие, предназначенные для эффективной пропитки сухого армирования.
Одним из таких материалов является Т20-60, разработанный для изготовления ПКМ методами вакуумной инфузии, RTM, намотки и ручного ламинирования.
Для небольшой композитной оснастки применяют ТО200, а для крупногабаритной — ТО-29-2 с более продолжительным технологическим окном.
Компания также производит углеродные ткани, однонаправленные углеродные ленты и стеклянные армирующие материалы.
Поэтому при проектировании технологического процесса важно рассматривать связующее и армирование как единую систему материалов.
Материалы ИТЕКМА для производства ПКМ
Вакуумная инфузия — это способ изготовления композитной детали, при котором сухая углеродная или стеклянная ткань помещается под герметичную пленку, из пакета откачивается воздух, а жидкое связующее за счет перепада давления пропитывает армирующий материал.
Вакуум удаляет воздух из пакета, прижимает армирующие слои к оснастке и создает перепад давления, благодаря которому жидкое связующее перемещается через армирующий материал.
Используют системы, разработанные для жидкостного формования и имеющие подходящее сочетание вязкости, технологического окна и режима отверждения. Конкретное связующее выбирается с учетом размеров детали, типа армирования и требований к готовому ПКМ.
Фронт инфузии — это движущаяся граница между уже пропитанной связующим и еще сухой частью армирующего пакета.
Это вспомогательный материал с высокой проницаемостью, который помогает связующему быстрее распространяться по поверхности армирующего пакета.
Ловушка устанавливается между вакуумным пакетом и насосом и предотвращает попадание жидкого связующего в вакуумное оборудование.
Да. Углеродные ткани широко применяются в качестве сухого армирующего наполнителя при вакуумной инфузии. Также могут использоваться стеклоткани, однонаправленные и другие материалы.
Да. Стеклянное армирование укладывается в форму, вакуумируется и пропитывается подходящим полимерным связующим. После отверждения получается стеклопластиковая конструкция.
При ручном ламинировании связующее наносится на армирование непосредственно оператором. При вакуумной инфузии сначала формируется сухой армирующий пакет, а затем связующее проходит через него под действием перепада давления.
Основные этапы — подготовка формы, укладка армирования, сборка и герметизация вакуумного пакета, проверка герметичности, подготовка связующего, пропитка армирования, отверждение и снятие готовой детали.
Вакуумная инфузия — одна из распространенных технологий изготовления изделий из полимерных композиционных материалов.
Ее принцип заключается в пропитке сухого армирующего пакета жидким связующим под действием перепада давления между атмосферой и вакуумированной областью.
Успешный процесс требует правильно подготовленной оснастки, герметичного вакуумного пакета, рассчитанной схемы движения связующего и материала с подходящей вязкостью и технологическим окном.
Особое значение имеет правильный подбор пары «армирование — связующее». Для крупногабаритных изделий продолжительность процесса и стабильность вязкости могут быть критическими параметрами.
ИТЕКМА производит эпоксидные связующие для вакуумной инфузии и других технологий жидкостного формования, а также углеродные и стеклянные армирующие материалы для изготовления изделий из ПКМ.