
RTM и вакуумная инфузия объединяют сухое армирование и жидкое связующее непосредственно в форме. Однако оборудование и способ подачи материала различаются. При выборе технологии нужно рассматривать не только смолу, но и всю систему: оснастку, геометрию детали, подготовку армирования и требования к поверхности.
Один материал может быть предназначен для нескольких процессов. Это не делает процессы взаимозаменяемыми: для каждого разрабатывают собственный маршрут изготовления и подтверждают качество пробного изделия.
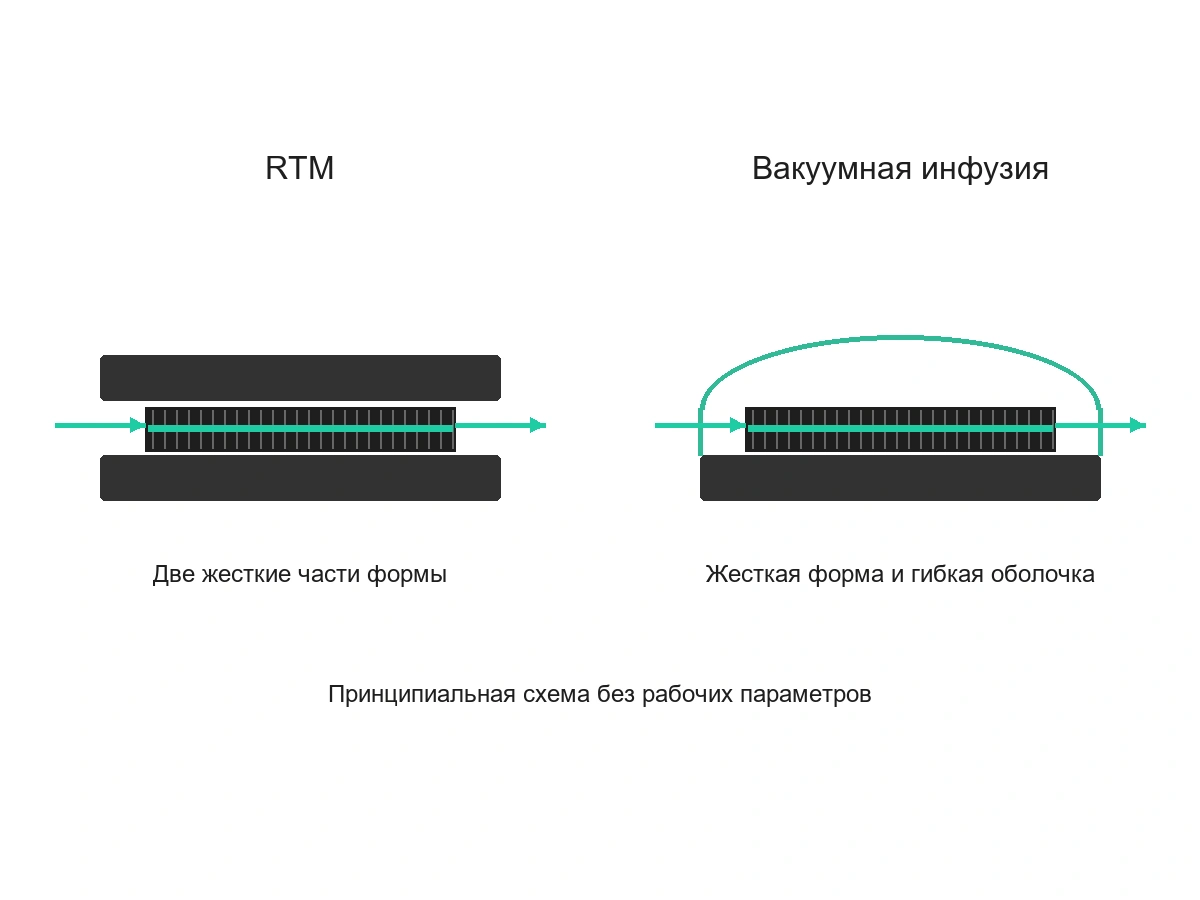
При RTM армирующую заготовку размещают в закрытой форме, а связующее вводят через предусмотренные каналы. В вакуумной инфузии используют жесткую поверхность оснастки и герметичную гибкую оболочку; перепад давления обеспечивает поступление связующего в армирование. Эти различия определяют устройство формы и организацию подачи.
Для RTM заранее проверяют закрытие формы, положение заготовки, впускные и выпускные каналы. Для инфузии отдельно продумывают раскладку распределительных материалов, герметизацию пленки и вакуумную обвязку. Совпадение контура детали не означает, что схема подачи будет одинаковой.
Нужно сопоставить температуру пропитки, вязкость и доступное технологическое время. Важны условия измерения: значение вязкости при одной температуре нельзя прямо использовать для другой. Также проверяют способ дозирования, порядок подготовки смеси и последующее отверждение.
Связующее ТК123 ИТЕКМА разработано для вакуумной инфузии и RTM. В техническом паспорте ТК123 указана вязкость менее 500 мПа·с при 25 °C. Это характеристика материала при заданном условии, а не гарантия заполнения формы любой сложности.
Сравнение затрат следует делать по полному циклу: подготовка формы, раскрой, сборка, контроль и последующая обработка. Стоимость связующего сама по себе не показывает стоимость годной детали. Для пробной партии полезно заранее определить, какие операции и потери будут учитываться.
До серийного запуска фиксируют марку и партию связующего, комплект армирования, температуру материала и формы. В журнале пробного формования сохраняют фактическое время заполнения и результаты контроля. Если изменяется толщина пакета или расположение каналов, новое условие оценивают отдельно.
Замена связующего также требует проверки. Для подбора отправьте специалистам ИТЕКМА чертеж, описание оборудования и целевые условия эксплуатации. Низкая вязкость полезна только в сочетании с подходящими режимом и технологическим временем.
Нет. Его технический паспорт предусматривает RTM и вакуумную инфузию.
Схема должна соответствовать конкретной форме и способу формования. Ее не переносят без проверки заполнения армирования.
Составьте требования к детали и сравните полные маршруты изготовления, затем подтвердите выбранный вариант пробным формованием.
Для выбора марки изучите каталог связующих и углеродные ткани и ленты. Общие этапы процесса описаны в статье о технологии вакуумной инфузии.